
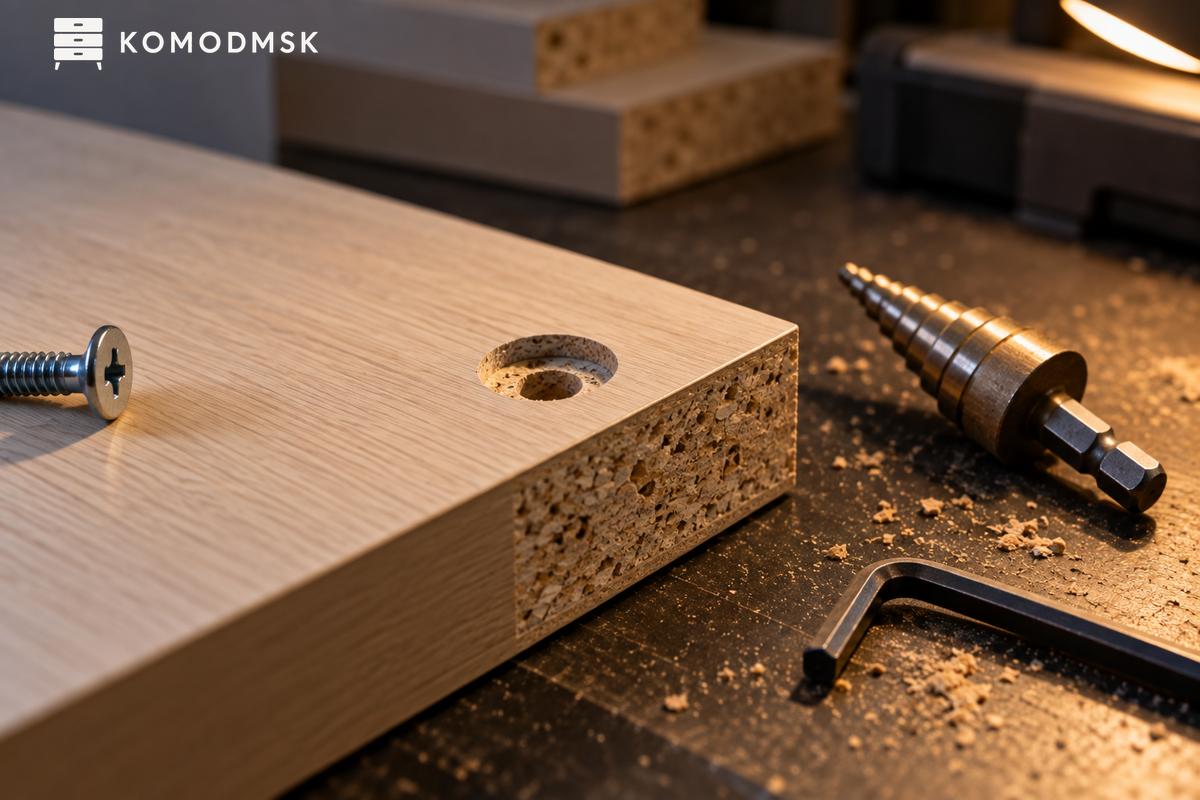
Зенковка - это расширение верхней части отверстия, в которое утапливается шляпка крепежа. Делают её сверлом большего диаметра или специальным зенкером, а нужна она ровно для одного: чтобы шляпка не выступала над плоскостью детали и не мешала ей прилегать к соседней.
Зачем утапливать шляпку?
Ради плотного стыка. Если шляпка остаётся на поверхности, она упирается в соседнюю деталь и не даёт ей сесть вплотную; в стыке появляется щель, которую потом видно на просвет.
Вторая причина бытовая. Выступающая шляпка внутри корпуса цепляет вещи, рвёт пакеты и царапает то, что двигают по полке. На внешней стороне она просто неприятна под рукой.
Третья касается геометрии всего изделия. Несколько неутопленных шляпок на одной боковине дают перекос, корпус уходит от прямоугольника, и диагонали расходятся далеко за допуск; после этого дверца встаёт клином, и регулировкой петель это уже не лечится.
| Ступень отверстия | Диаметр | Что в ней сидит |
|---|---|---|
| Под резьбу, в торце детали | 5 мм | резьбовая часть конфирмата |
| Под гладкую часть, насквозь | 7 мм | тело винта |
| Зенковка сверху | 10 мм на глубину 2 мм | шляпка заподлицо с плоскостью |
Какие размеры считаются рабочими?
Под конфирмат - отверстие 10 мм на глубину около 2 мм. Этого достаточно, чтобы шляпка села заподлицо с плоскостью плиты и не выступала ни на миллиметр.
Само отверстие под конфирмат делают ступенчатым: 5 мм под резьбу в торце детали и 7 мм под гладкую часть в той детали, через которую винт проходит. Зенковка - третья ступень, и потому ступенчатое сверло экономит заметную часть времени сборки.
Для обычного самореза в плите зенковка меньше: шляпка у него коническая и частично утапливается сама. Но в плотную плиту 16-18 мм лучше подготовить и её, иначе край отверстия скалывается; про инструмент есть отдельный разбор в статье свёрла для сборки мебели.
Что происходит на производстве?
Там зенковку выполняет станок вместе с остальной присадкой. Все отверстия - под петли, полкодержатели, направляющие и стяжки - сверлятся за одну установку детали, и точность держится в пределах десятых долей миллиметра.
Переделать это потом нельзя. Просверленная деталь остаётся такой навсегда, и ошибка присадки означает новую заготовку, а не исправление старой.
Отсюда простое правило для тех, кто собирает мебель сам: сначала размечают все отверстия на детали целиком, проверяют разметку и только потом берут сверло. Так же поступают с эксцентриком и шкантами, где посадочные места зависят друг от друга.